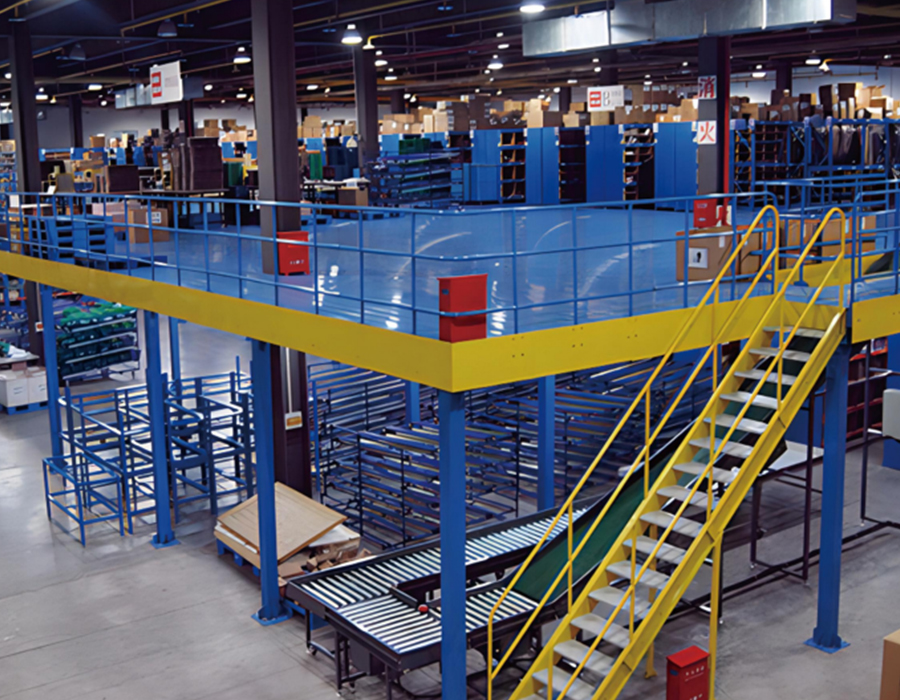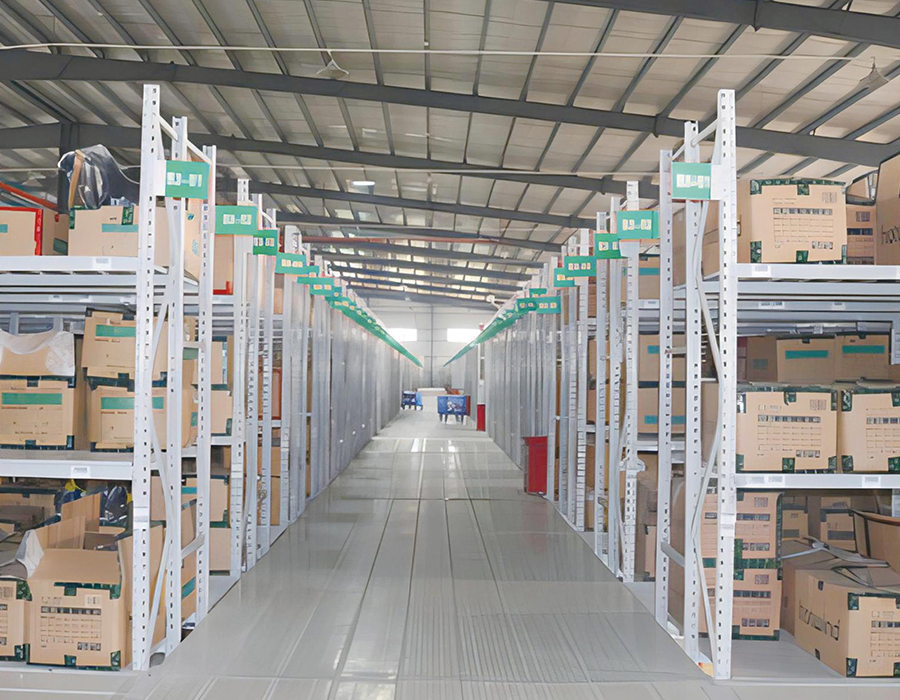
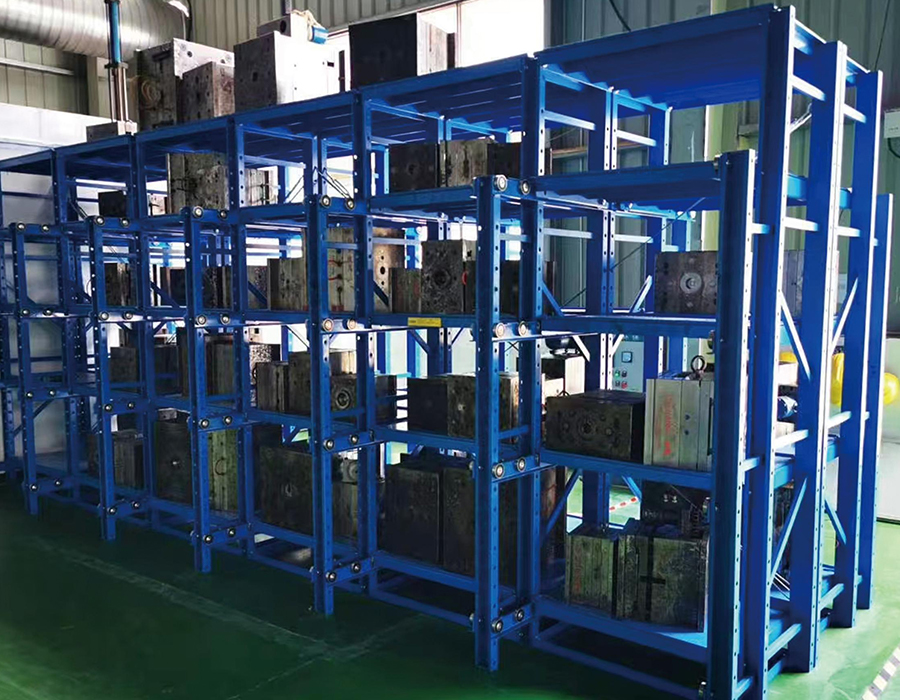
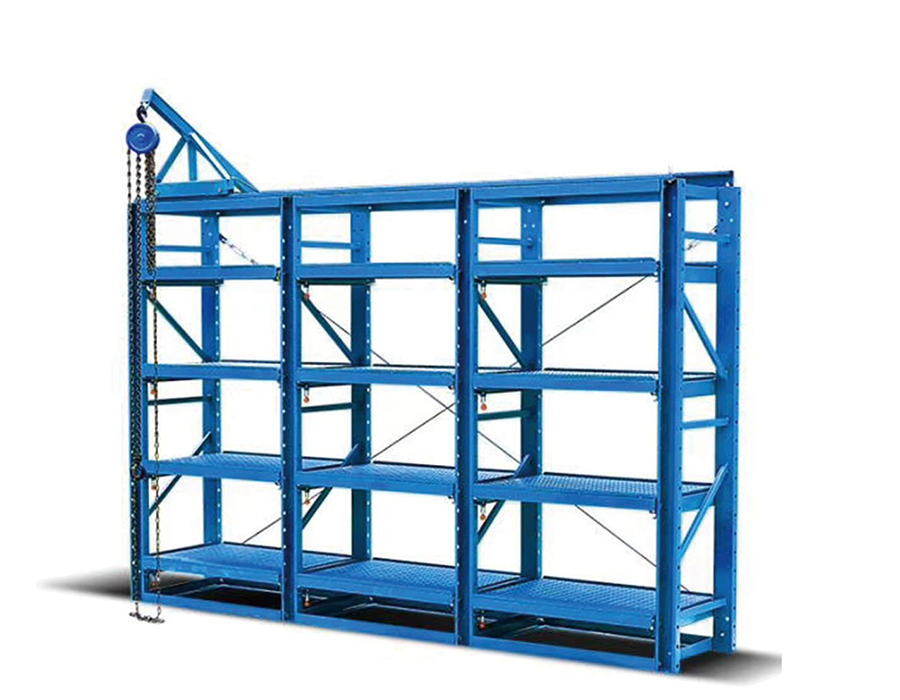
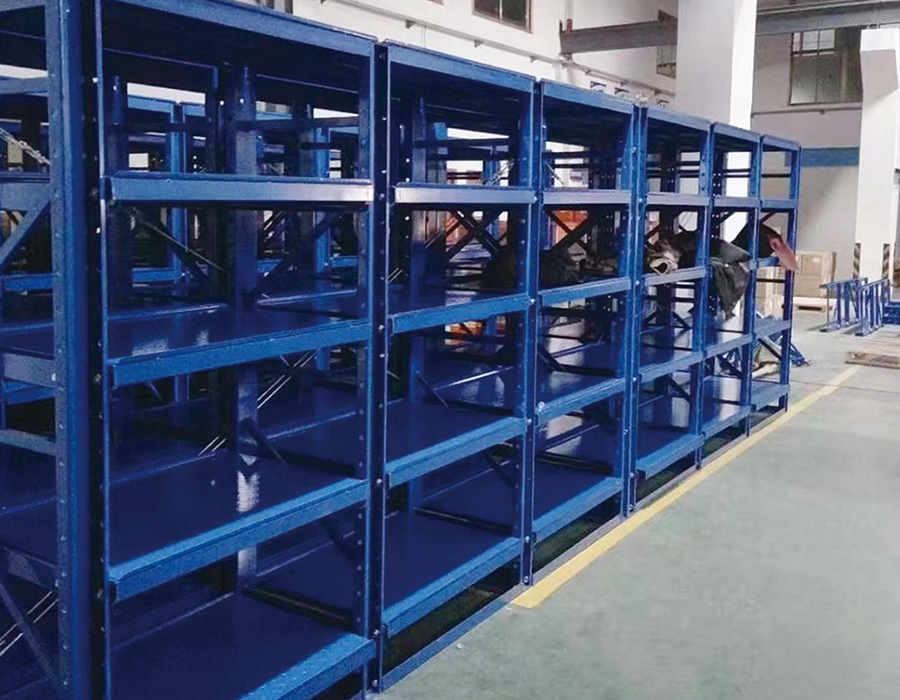
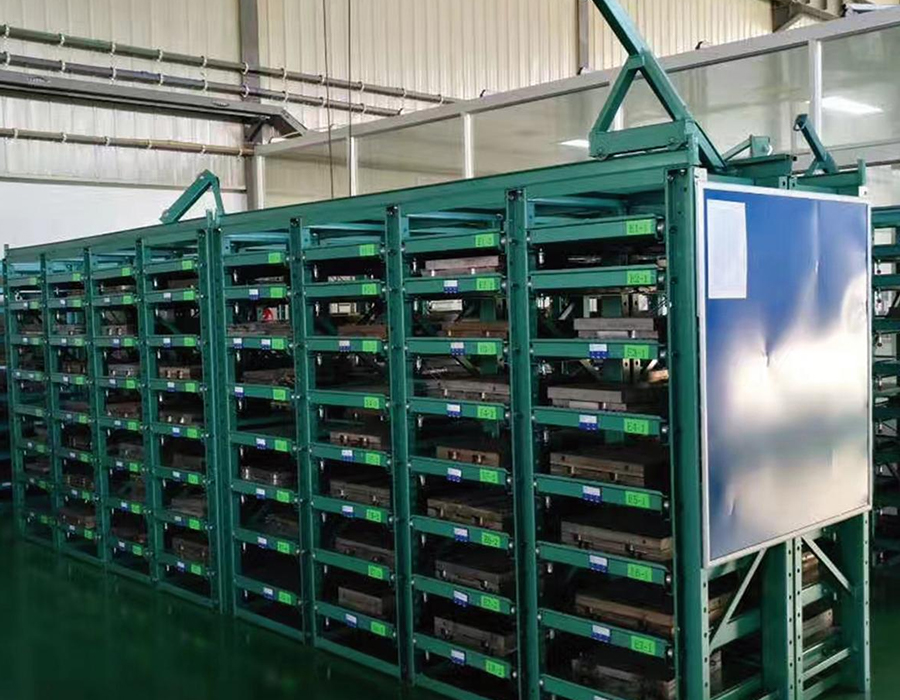
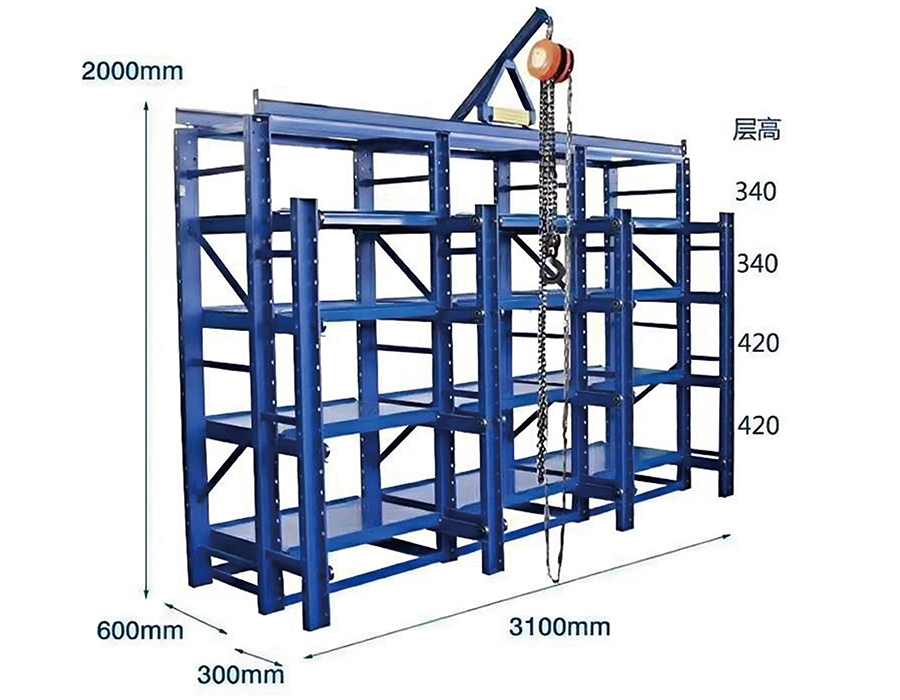
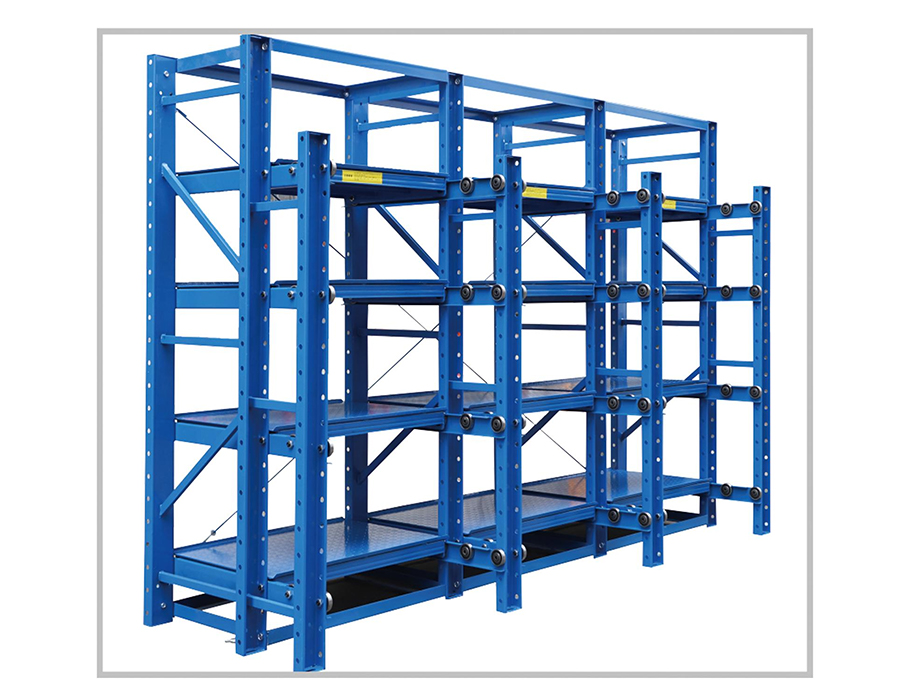
Os porta-moldes tipo gaveta são sistemas de armazenamento projetados especificamente para armazenamento organizado, classificação e recuperação de ferramentas industriais, disponíveis em configurações semiabertas e totalmente abertas para atender a diferentes dimensões, pesos e frequências de acesso de moldes em uma ampla variedade de ambientes de fabricação.
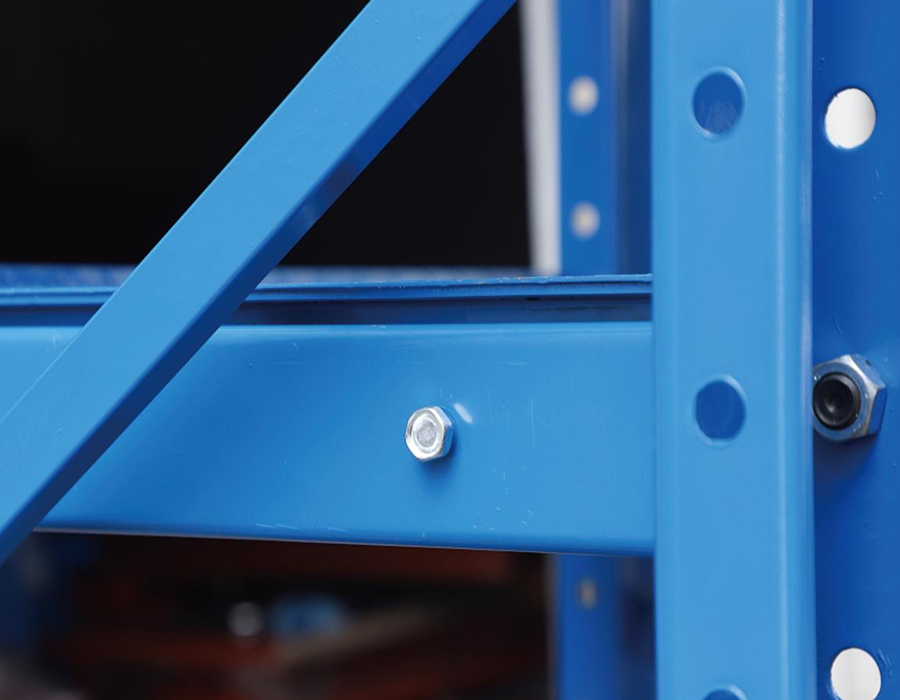
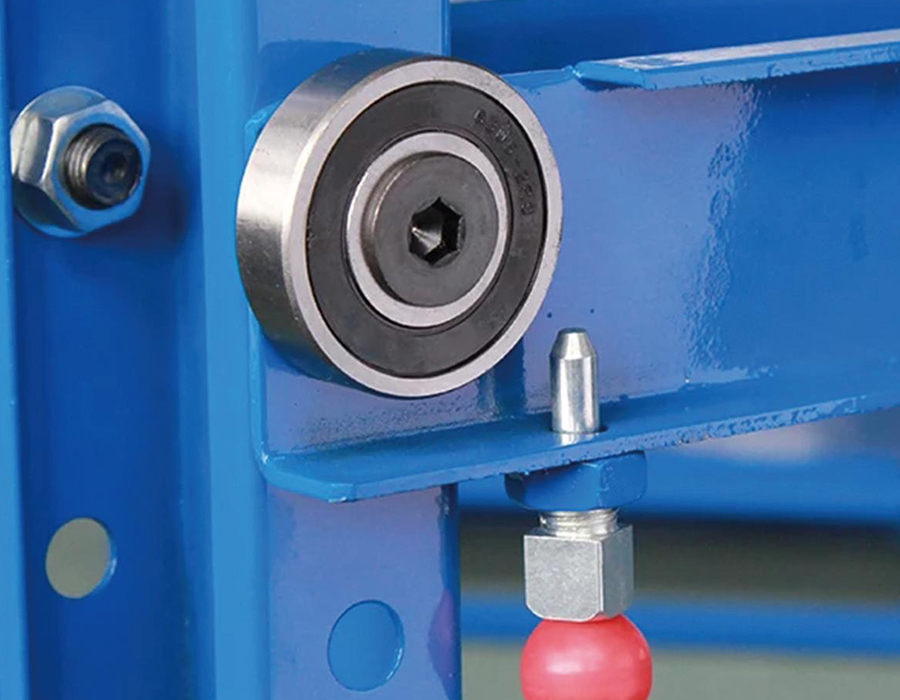
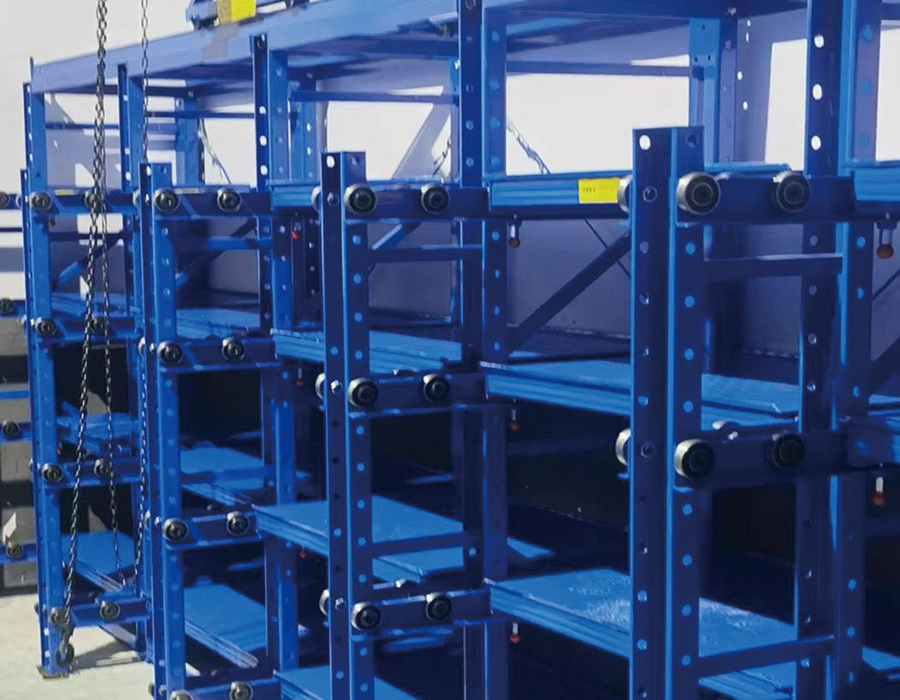
A estrutura primária é composta por canais de aço de alta resistência ou montantes e vigas transversais de aço laminado a frio, com gavetas montadas em corrediças de precisão para uma operação suave e sem esforço. Cada gaveta é equipada com uma trava de segurança de posicionamento e parafusos de retenção anti-queda para manter a estabilidade do molde durante o armazenamento e evitar danos causados por deslocamento não intencional.
A capacidade de carga por gaveta varia de 200 kg a 3.000 kg; o modelo totalmente aberto para serviço pesado suporta 1.200 kg por gaveta e é fornecido com um dispositivo de elevação integrado para carga e retirada sem pontes rolantes ou grandes empilhadeiras. Um mecanismo de intertravamento impede estruturalmente que mais de uma gaveta seja estendida simultaneamente, eliminando o risco de instabilidade do centro de gravidade associado a vários níveis abertos.
O tratamento de superfície resistente à ferrugem e inibidor de umidade e poeira protege as ferramentas armazenadas da degradação ambiental. As principais aplicações incluem fabricação mecânica, ferramentas automotivas, moldagem por injeção e produção de eletrônicos – proporcionando eficiência mensuravelmente maior na troca de moldes e menores custos com desgaste e danos às ferramentas.
Imagine um armazém no final de um turno: paletes de produtos acabados esperando na área de rec...
Leia maisQuando uma empilhadeira deixa cair um palete completo sobre uma viga de rack, a estrutura rece...
Leia maisrecentemente recebeu uma delegação de representantes de uma empresa alemã de soluções de armazena...
Leia maisPor que os racks de moldes são uma ferramenta essencial para o fluxo de trabalho Em qual...
Leia maisO que são prateleiras sem parafusos para serviços leves? Prateleiras sem parafusos para ser...
Leia maisEm um racks de molde tipo gaveta para armazenamento resistente , o mecanismo de extensão de gaveta é onde se concentram as maiores demandas de engenharia – mas é o componente mais frequentemente subespecificado nas compras orçamentárias. Uma gaveta de molde pode transportar cargas que variam de 500 kg a mais de 5.000 kg, dependendo da aplicação, e deve estender essa carga suavemente por uma distância de 600 a 1.200 mm, sem deflexão lateral, sem emperramento sob carga excêntrica e operação confiável em milhares de ciclos. Esses requisitos não podem ser atendidos ampliando as corrediças de gaveta para serviços leves padrão.
Os dois tipos de sistemas de extensão dominantes usados em porta-moldes industriais são corrediças com rolamentos de rolos de aço e sistemas de trilhos-guia perfilados com carros de esferas recirculantes. As corrediças de rolamento de rolos usam rolos de aço endurecido que funcionam em canais formados a frio — eles são robustos, tolerantes à contaminação e fáceis de manter, mas sua capacidade de carga por unidade de largura é limitada pela tensão de contato do rolo. Para gavetas superiores a 2.000 kg, um único par de corrediças de rolos torna-se impraticável sem um espaçamento extremamente amplo, o que por sua vez aumenta a largura total do compartimento do rack. Os sistemas de trilhos-guia perfilados - essencialmente trilhos de movimento linear emprestados da tecnologia de máquinas-ferramenta - alcançam classificações de carga dinâmica muito mais altas em uma seção transversal mais estreita, mas são mais sensíveis ao desalinhamento durante a instalação e exigem ambientes operacionais mais limpos para atingir sua vida útil nominal.
O parâmetro de especificação crítico não é apenas a capacidade de carga estática, mas também a classificação de carga dinâmica sob repetidos ciclos de extensão. Um sistema deslizante classificado para carga estática de 3.000 kg pode ter uma vida útil à fadiga avaliada para apenas 20.000 ciclos de extensão total com essa carga - o que, em uma sala de moldes operando dois turnos diários, significa cerca de dois a três anos antes que a substituição do rolamento seja necessária. Os compradores devem solicitar a classificação do ciclo de carga dinâmico e não confiar apenas no valor da capacidade estática ao comparar as especificações do rack de moldes do tipo gaveta.
O peso do molde é quase sempre citado como o peso líquido do próprio conjunto do molde – o núcleo, as placas de cavidade e o sistema ejetor. Este número é o que aparece nos cartões de molde e é o que a maioria dos gerentes de produção usa ao especificar os requisitos de armazenamento. No entanto, a carga real que um porta-moldes tipo gaveta deve suportar é consistentemente superior ao peso nominal do molde, às vezes por uma margem significativa, devido à massa adicional que se acumula nas condições de armazenamento.
Vários fatores contribuem para esta subcontagem na prática:
Uma prática de projeto confiável é aplicar um fator de 1,25x ao peso nominal do molde ao especificar a capacidade da gaveta e tratar isso como a classificação de carga de trabalho mínima e não como a máxima. Nosso armazenamento resistente porta-moldes tipo gaveta são classificados e testados em sua carga de trabalho declarada com todos os fatores de segurança aplicados - levando em consideração as condições de carga do mundo real que os números de peso nominal do molde normalmente ignoram.
A configuração da superfície de uma gaveta de porta-moldes raramente é discutida em conversas sobre compras, mas tem um impacto direto na condição do molde durante o armazenamento, na facilidade de manuseio e no tempo necessário para a recuperação e preparação do molde. Uma placa de aço plana – a superfície de gaveta mais comum – é simples de fabricar e genericamente capaz, mas não é a superfície ideal para cada tipo de molde ou duração de armazenamento.
A placa plana de cobertura total fornece área de contato máxima e é adequada para moldes com superfícies de base planas e usinadas. O principal problema de especificação é a tolerância à planicidade da superfície: uma placa de gaveta que desvia mais de 3–5 mm sob carga total cria uma condição de suporte irregular que pode induzir tensão em placas de base do molde não projetadas para carregamento de três pontos. As nervuras devem ser orientadas para minimizar a deflexão no meio do vão sob a pegada do molde, o que requer conhecer a localização do centro de massa do molde em relação à gaveta, e não apenas o seu peso total.
Superfícies de ripas de aço ou grades de barras permitem que o líquido refrigerante, o fluido de corte e os resíduos de desmoldagem sejam drenados através da gaveta em vez de se acumularem na superfície da plataforma. Isto é particularmente valioso em instalações onde os moldes entram no armazenamento sem uma limpeza completa. A desvantagem estrutural é que as cargas concentradas de moldes de pequena dimensão repousam sobre barras individuais em vez de serem distribuídas através de uma placa, aumentando a tensão local nos pontos de contato e potencialmente marcando superfícies macias do molde se o passo da barra for muito grosso.
Para instalações que armazenam moldes de precisão de alto valor com requisitos dimensionais rígidos, as gavetas podem ser equipadas com blocos de localização usinados ou blocos em V ajustáveis que registram o molde em uma orientação definida. Isso evita que o molde se desloque durante a extensão da gaveta — um risco real com moldes pesados em placas planas lisas — e garante que o equipamento de elevação possa engatar os pontos de elevação do molde de forma consistente, sem reposicionamento. O custo adicional de fabricação de recursos de localização é normalmente recuperado no primeiro ano por meio da redução do tempo de manuseio e da eliminação da reinspeção após o movimento induzido pelo armazenamento.
Uma gaveta totalmente estendida que transporta um molde de 3.000 kg representa uma das maiores demandas de carga localizada em qualquer sistema de armazenamento de armazém. O momento cantilever gerado pela extensão total - o produto do peso do molde e a distância de extensão da face frontal do rack - deve ser resistido inteiramente pelo sistema de guia da gaveta e transferido de volta para a estrutura do rack através da estrutura de montagem deslizante. Se este caminho de carga for interrompido por uma falha na guia, um cisalhamento no parafuso de montagem ou uma rachadura na solda, a consequência será uma descida repentina e descontrolada de todo o peso da gaveta.
Os sistemas de rack projetados sem redundância estrutural dependem da integridade de um único caminho de carga através do mecanismo de extensão. Adicionar redundância significa construir elementos de suporte secundários que se envolvem apenas em um evento de falha, evitando quedas catastróficas sem estarem ativos em condições normais de operação. As medidas de redundância mais práticas usadas no projeto de porta-moldes tipo gaveta para serviços pesados incluem:
A especificação de recursos de redundância adiciona custos — normalmente de 12 a 18% ao custo do mecanismo de gaveta — mas esta é a base de comparação apropriada, não o custo total do rack. Contra a responsabilidade e a interrupção operacional de um evento de queda de molde envolvendo ferramentas no valor de centenas de milhares de yuans, o investimento em engenharia é fácil de justificar.
A eficiência da identificação e recuperação de moldes é um gargalo operacional recorrente em instalações que armazenam mais de 30 a 50 moldes, mesmo quando o sistema de armazenamento físico é bem projetado. A vantagem inerente do porta-moldes tipo gaveta - que cada molde ocupa sua própria gaveta dedicada que pode ser extraída e inspecionada individualmente - só é totalmente realizada quando o sistema de identificação permite que a gaveta correta seja localizada sem abrir múltiplas gavetas sequencialmente.
A etiquetagem física é a base: um porta-etiquetas montado na face frontal de cada gaveta, visível quando se aproxima da face lateral do corredor do rack. O requisito prático é que os rótulos permaneçam legíveis no ambiente da sala de moldes – névoa de óleo, umidade e impactos ocasionais tornam os rótulos de papel em suportes de plástico pouco confiáveis após seis a doze meses. Etiquetas gravadas em aço inoxidável ou placas de alumínio anodizado com conteúdo marcado a laser são a especificação apropriada para ambientes com exposição regular a refrigerantes ou agentes desmoldantes.
A integração RFID ao nível da gaveta é cada vez mais adotada em instalações que gerem moldes com ciclos de produção curtos e trocas frequentes. Uma etiqueta RFID embutida ou anexada à face frontal da gaveta é lida por uma antena fixa na face do corredor do rack ou por um leitor portátil, conectando a localização física da gaveta ao banco de dados de gerenciamento de moldes sem digitalização manual. O principal requisito de integração é que a posição da etiqueta RFID permaneça consistente em todas as gavetas do sistema – a variação de mais de 20 a 30 mm do centro da zona de leitura da antena reduz a confiabilidade da leitura em ambientes com alto teor de metal, onde a reflexão do sinal já é um desafio. Com nossos recursos internos de P&D e fabricação de gavetas personalizáveis, somos capazes de projetar frentes de gaveta compatíveis com RFID com bolsos de etiquetas padronizados como uma opção integrada de fábrica, em vez de uma modernização em campo.
Os sistemas de códigos de barras e códigos QR ocupam o meio-termo – menor custo de infraestrutura do que RFID e mais duráveis do que etiquetas de papel quando impressas em poliéster com suporte metálico e tinta estável aos raios UV. Um scanner portátil conectado a um tablet ou terminal WMS móvel permite a confirmação da localização antes da extensão da gaveta, reduzindo o risco de recuperar o molde errado em uma instalação onde vários conjuntos de ferramentas de aparência semelhante estão armazenados.
Os sistemas de porta-moldes do tipo gaveta, especialmente aqueles configurados para múltiplas camadas de moldes pesados, geram concentrações de carga no piso que frequentemente excedem o que as lajes padrão do armazém podem suportar sem intervenção de engenharia. Um rack de moldes de dois níveis armazenando moldes de 3.000 kg em cada uma das seis gavetas por compartimento carrega uma carga potencial total do compartimento de 36.000 kg — sem incluir o peso da estrutura do rack — distribuída em quatro bases de placa de base. A pressão do piso sob cada placa de base pode exceder 80–100 toneladas por metro quadrado se as placas de base forem pequenas e a laje de concreto for fina.
A primeira etapa em qualquer processo de planejamento de instalação de rack de moldes é obter a certificação de carga de piso do engenheiro estrutural para a área de instalação - e não a especificação genérica de capacidade de piso do edifício, que normalmente é uma carga nominal uniformemente distribuída que não reflete o comportamento da carga pontual. As cargas pontuais sob as placas de base do rack comportam-se de maneira diferente das cargas distribuídas em termos de tensão de punção na laje, e os pisos de armazéns mais antigos, projetados para 5 toneladas por metro quadrado de carga distribuída, podem ser vulneráveis à ruptura por punção sob uma carga concentrada da placa de base de 20 toneladas, mesmo que o peso total esteja dentro da capacidade distribuída.
Onde a capacidade do piso é marginal, as soluções práticas incluem:
A corrosão das superfícies dos moldes durante o armazenamento é uma das formas mais dispendiosas e evitáveis de danos nas ferramentas nas instalações de produção, mas é frequentemente atribuída apenas à aplicação inadequada de inibidores de corrosão, em vez de ser examinada como um problema no ambiente de armazenamento. O design do porta-moldes tipo gaveta influencia o microambiente ao redor dos moldes armazenados de maneira que acelera ou retarda a oxidação da superfície, independentemente de qualquer composto inibidor de ferrugem aplicado à superfície do molde antes do armazenamento.
A condensação é o principal fator de corrosão na maioria dos ambientes de armazenamento de moldes. Moldes com grande massa térmica – especialmente ferramentas de fundição grandes armazenadas após ciclos de produção a quente – esfriam lentamente e passam pelo ponto de orvalho do ar ambiente à medida que a temperatura de sua superfície cai. Se o ar ao redor do molde em uma gaveta fechada ou semifechada tiver circulação limitada, a umidade condensará na superfície do molde e permanecerá em contato por longos períodos. Projetos de rack com compartimentos de gaveta fechados – painéis laterais sólidos e tampas superiores – criam bolsas de ar estagnado que pioram esse efeito em comparação com racks de estrutura aberta que permitem a circulação de ar ambiente ao redor dos moldes armazenados.
Os recursos práticos de design que reduzem o risco de corrosão no armazenamento de moldes tipo gaveta incluem:
O que o design do rack não pode compensar é o tratamento inadequado da superfície antes do armazenamento. O revestimento com filme inibidor de corrosão em fase de vapor (VCI), o óleo antiferrugem aplicado em todas as superfícies não pintadas e a proteção selada da linha de separação continuam sendo a principal defesa contra a corrosão do molde durante o armazenamento. A contribuição do rack é criar condições onde esses tratamentos possam funcionar de forma eficaz – o que significa minimizar a condensação, a contaminação e o tempo de contato com a umidade acumulada, em vez de simplesmente fornecer um piso seco para o molde assentar.
O curso de extensão da gaveta é um parâmetro de especificação que é frequentemente definido para um número redondo - 600 mm, 800 mm ou extensão total - sem uma análise sistemática da distância real de deslocamento necessária para o levantamento e manuseio seguro do molde na instalação específica. A distância de viagem subespecificada é uma fonte comum de dificuldade de manuseio e risco de lesões; a distância de deslocamento superespecificada aumenta o momento cantilever no sistema de guia e pode exceder a capacidade estrutural do rack para um determinado peso do molde.
A distância mínima necessária de deslocamento da gaveta é determinada pela geometria do molde, pelo tipo de equipamento de elevação utilizado e pelo espaço livre disponível na frente da estante. O cálculo governante envolve três variáveis:
Uma abordagem sistemática é preparar um desenho em escala da gaveta totalmente estendida com o molde em posição, sobrepor a geometria de abordagem do gancho do guindaste e o limite do corredor e verificar se as folgas de elevação e os requisitos de saída do corredor são atendidos na distância de deslocamento selecionada. Este exercício de desenho leva menos de uma hora e elimina a reclamação pós-instalação mais comum sobre porta-moldes tipo gaveta - que a gaveta não se estende o suficiente para o encaixe seguro do guindaste com as ferramentas.
Nossa equipe profissional
Está pronto para apoiá-lo.


 Fabricantes de racks de armazenamento em armazém